自动化生产线定制工装与结构件验证
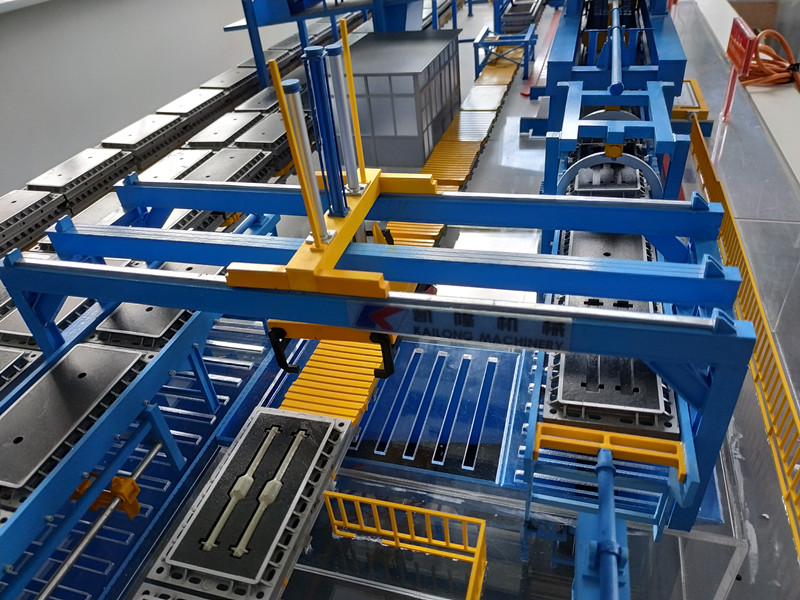
某汽车零部件企业需要对现有生产线进行自动化升级改造。原有产线空间狭小,标准自动化设备无法安装。通过现场测绘和逆向设计,定制自动化夹爪和工装治具,20天完成整线改造调试。
客户需求
某汽车零部件企业需要对现有生产线进行自动化升级改造。原有产线空间狭小,标准自动化设备无法安装。通过现场测绘和逆向设计,定制自动化夹爪和工装治具,20天完成整线改造调试。
技术挑战
原有产线空间狭小,标准自动化设备无法安装;需高度定制化方案;客户要求不停产改造,20天内完成调试;零件精度要求高,需与现有设备完美配合。
解决方案
现场3D扫描逆向建模→定制化夹爪和工装设计→CNC加工关键零件→钣金加工支架→现场装配调试,20天完成整线改造,产线效率提升45%。
完整工程分析链路
从需求输入到工程决策,每一步都有数据支撑
CHALLENGE · 客户问题
汽车零部件企业需要对现有生产线进行自动化升级改造。原有产线空间狭小(安装空间仅400×300mm),标准自动化设备无法安装。客户要求不停产改造,利用周末和夜班时间完成调试,20天内完成整线改造。定制零件需与现有设备完美配合,关键配合精度±0.02mm。
INPUT · 项目输入
ANALYSIS · DFM分析发现
- 安装空间狭小,标准设备无法安装,需高度定制
- 现有设备尺寸有偏差,需3D扫描获取精确数据
- 关键配合精度±0.02mm,需CNC精加工
- 夹爪需兼容3种产品规格,换型时间要求短
- 不停产改造,需模块化设计,快速拆装
- 铝合金零件需阳极氧化防腐蚀
- 不锈钢零件用于受力和高温区域
- 钣金支架需轻量化且强度足够
ENGINEERING · 工程决策
采用现场3D扫描获取现有设备精确尺寸,基于扫描数据逆向建模。设计模块化夹爪(快换结构,换型时间≤2分钟),关键零件采用6061铝合金CNC加工(阳极氧化),受力零件采用304不锈钢CNC加工,支架采用钣金加工。所有零件设计为模块化,可在周末快速拆装调试。配合面采用H7/g6公差,关键尺寸±0.02mm。
PROCESS · 工艺选择
CNC加工保证关键配合精度±0.02mm;钣金加工适合支架类零件,成本低速度快;模块化设计支持不停产快速装配;12件小批量CNC+钣金最经济。
MATERIAL · 材料选择
6061铝合金重量轻、易加工、阳极氧化后美观耐腐蚀,适合夹爪主体;304不锈钢强度高、耐腐蚀、耐高温,适合受力零件和高温区域。
QUALITY · 质量检测
RESULT · 工程结果(待核验)
交付产品展示
从需求到交付的全流程
现场测绘
3D扫描现有产线和设备,建立精确三维模型
逆向设计
基于扫描数据逆向建模,设计定制夹爪和工装
DFM分析
检查零件可加工性,优化设计降低成本
CNC加工
关键零件CNC加工,铝合金和不锈钢
钣金+装配
支架钣金加工,现场装配调试
技术规格
| 制造工艺 | CNC+钣金+装配 |
| 核心材料 | 6061铝+304不锈钢 |
| 零件数量 | 12件定制零件 |
| 制造周期 | 20个工作日 |
| 关键精度 | ±0.02mm |
| 表面处理 | 阳极氧化+喷砂 |
质量控制
| 尺寸精度 | ±0.02mm(关键件) |
| 配合精度 | H7/g6 |
| 材料认证 | 6061+304材质证明 |
| 检测方式 | CMM三坐标+现场装配测试 |
| 合格率 | 100% |
产线效率提升45%,换型时间缩短60%
页面用于说明工程评审、工艺验证与制造流程;实际结果以项目合同、质量报告和客户验收记录为准。