工程案例说明:页面用于展示需求分析、DFM判断、工艺选择与制造流程,不代表特定客户或可复现收益;成本、周期、性能与一次验收结果均以项目合同、质量报告和客户验收记录为准。
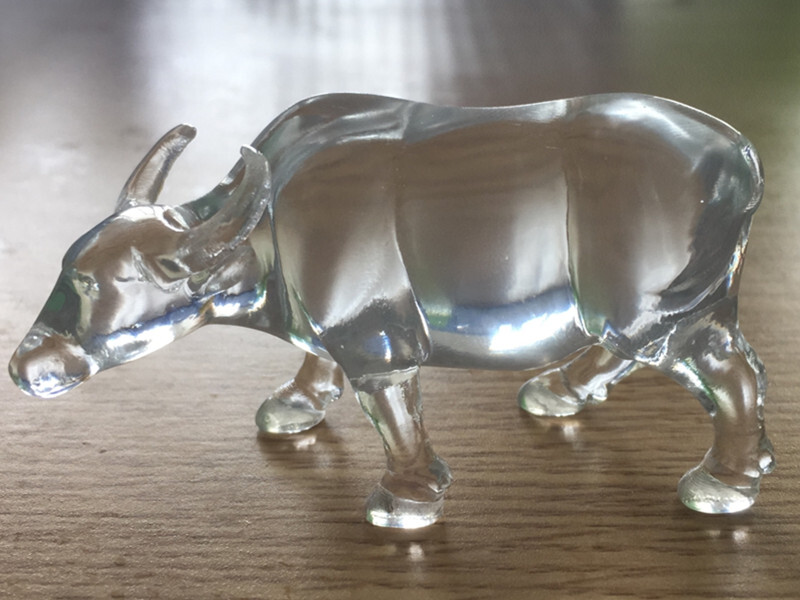
医疗器械 SLA+SLS组合工艺
手术导航器械原型开发与验证
某医疗设备企业需在2周内完成手术导航器械的外观与功能原型,用于设计验证和医生评估。采用SLA透明树脂制作流道验证模型,SLS PA12制作功能原型。
5天
制造周期
8套
交付数量
医用级树脂+PA12尼龙
核心材料
通过设计验证测试
项目结果(待核验)
客户需求
某医疗设备企业需在2周内完成手术导航器械的外观与功能原型,用于设计验证和医生评估。采用SLA透明树脂制作流道验证模型,SLS PA12制作功能原型。
技术挑战
器械含内部流道需可视化验证,功能件需耐受高温灭菌,交期紧迫。
解决方案
SLA透明树脂制作流道可视化模型,SLS PA12制作可高温灭菌的功能原型,5天交付。
工程证据
完整工程分析链路
从需求输入到工程决策,每一步都有数据支撑
01
CHALLENGE · 客户问题
手术导航器械处于研发验证阶段,需要同时验证内部流道设计和器械操作功能。流道模型需透明可视化,功能原型需耐受高温灭菌。客户仅有2周时间用于设计验证和医生评估。本项目为原型验证,非医疗器械生产。
02
INPUT · 项目输入
CAD STEP格式,含手柄、流道主体、连接头共5个零件
技术要求
流道模型透明,可观察流体功能件耐121°C高温灭菌尺寸精度±0.2mm8套原型5天内交付
03
ANALYSIS · DFM分析发现
- 内部流道最小截面1.5mm×2mm,SLA可成型
- SLS PA12需设计φ3mm清粉孔
- SLA透明件需抛光处理以提高透明度
- PA12灭菌后尺寸变化率<0.5%,满足验证要求
04
ENGINEERING · 工程决策
SLA透明树脂打印流道件并抛光,SLS PA12打印功能件并喷砂,清粉孔设计在非配合面后用螺塞封堵。两种工艺并行打印以缩短交期。
05
PROCESS · 工艺选择
SLA+SLS组合工艺 推荐
SLA透明树脂可直观验证流道设计;SLS PA12功能件可耐受高温灭菌且有足够强度;两种工艺无需模具,5天可交付。
备选方案
CNC加工
透明PC件可CNC但内部流道无法加工
注塑
需开模,交期4周以上,不适合原型验证
06
MATERIAL · 材料选择
医用级透明树脂+PA12尼龙
SLA透明树脂透光率>90%适合流道观察;PA12尼龙耐温170°C,可耐受121°C蒸汽灭菌,机械性能满足原型验证。
07
QUALITY · 质量检测
首件全尺寸检测,关键尺寸100%测量
流道通气/通液测试确认通畅
PA12件121°C灭菌测试,前后尺寸对比
外观检查:无层纹、无气泡、透明度均匀
08
RESULT · 工程结果(待核验)
流道模型透明度满足医生评估需求
PA12功能件通过3次灭菌循环测试
尺寸全部在±0.15mm以内
5天交付,比客户预期提前9天
BUSINESS IMPACT · 商业价值(待核验)
成本优化
原型验证成本约为开模方案的15%
周期缩短
5天交付,为设计验证和医生评估争取了充足时间
风险降低
在开模前验证了流道设计和人机工程,避免后期修改
产品实拍
交付产品展示
制造流程
从需求到交付的全流程
步骤 1 4小时
需求分析
确认流道可视化和灭菌验证需求
步骤 2 2小时
DFM检查
检查SLA最小壁厚0.6mm、SLS清粉孔φ3mm
步骤 3 2天
SLA打印
透明树脂打印流道验证模型,可直观观察流体
步骤 4 2天
SLS打印
PA12尼龙打印功能原型,可耐受121°C高温灭菌
步骤 5 1天
后处理交付
SLA透明抛光,SLS喷砂去粉,检测发货
技术规格
| 制造工艺 | SLA+SLS组合 |
| 核心材料 | 透明树脂+PA12 |
| 交付数量 | 8套原型 |
| 制造周期 | 5个工作日 |
| 尺寸精度 | ±0.15mm(SLA) |
| 耐温 | 121°C灭菌(PA12) |
质量控制
| 尺寸精度 | ±0.15mm |
| 透明度 | 流道清晰可见 |
| 灭菌测试 | 121°C高温高压通过 |
| 检测方式 | 首件尺寸全检 |
工程结果(待核验)
通过设计验证测试
页面用于说明工程评审、工艺验证与制造流程;实际结果以项目合同、质量报告和客户验收记录为准。
待核验
一次验收结果
5天
项目周期
合作工厂
认证能力待核验