可穿戴设备小批量试产与量产工艺验证
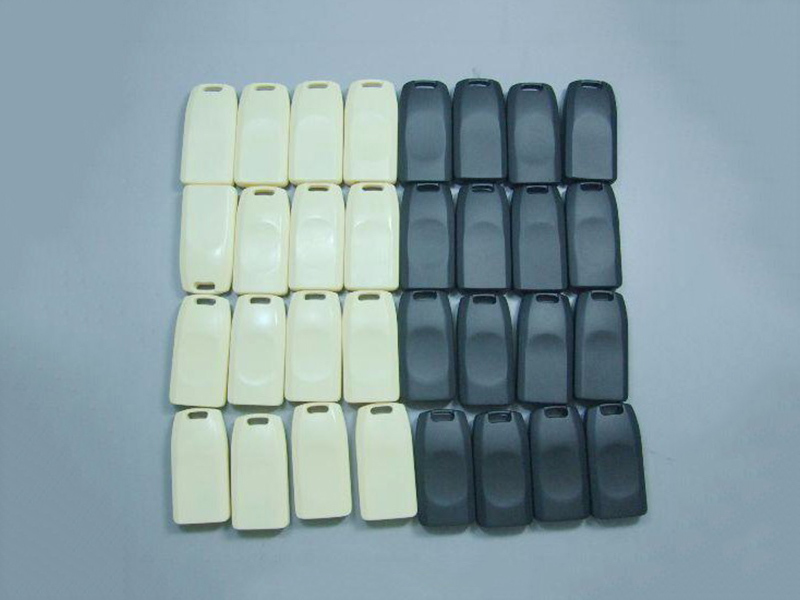
某可穿戴设备企业需要进行小批量试产。产品结构精密(壁厚0.8mm),传统注塑模具成本分摊过高。采用SLA原型+真空复模小批量(50套)+专业表面处理,外观与注塑产品无异,成本降低70%。
客户需求
某可穿戴设备企业需要进行小批量试产。产品结构精密(壁厚0.8mm),传统注塑模具成本分摊过高。采用SLA原型+真空复模小批量(50套)+专业表面处理,外观与注塑产品无异,成本降低70%。
技术挑战
可穿戴设备结构精密(最小壁厚0.8mm),小批量试产(50套)传统注塑模具成本分摊过高(开模费5万+);产品需进行可靠性测试和量产工艺验证,外观要求与量产注塑产品一致;客户需要10天内交付50套。
解决方案
SLA高精度打印原型(0.05mm层厚)→制作硅胶模具→真空复模类PP树脂(50套)→专业表面处理(哑光喷涂+LOGO丝印),外观与注塑产品无异,成本降低70%,10天交付。
完整工程分析链路
从需求输入到工程决策,每一步都有数据支撑
CHALLENGE · 客户问题
可穿戴设备企业进行小批量试产(50套),用于可靠性测试和量产工艺验证。产品存在以下挑战:1)结构精密,最小壁厚0.8mm,接近真空复模极限;2)传统注塑模具费用5万+,50套分摊成本过高(1000元/套);3)外观要求与量产注塑产品一致(哑光表面+LOGO丝印);4)需进行高低温、跌落、耐磨等可靠性测试;5)客户需要10天内交付50套。
INPUT · 项目输入
ANALYSIS · DFM分析发现
- 50套小批量不适合开模注塑(分摊成本过高)
- 真空复模适合10-200件小批量,成本低
- 最小壁厚0.8mm,真空复模可成型(极限0.6mm)
- 类PP树脂性能接近真实PP,适合可靠性测试
- SLA原型表面质量好,适合制作硅胶模具
- 硅胶模具寿命15-25件,50套需2-3套模具
- 哑光喷涂+丝印可达到与注塑一致的外观
- 需设计浇注口和排气,避免气泡和缺料
- 薄壁区域需注意填充压力,避免变形
ENGINEERING · 工程决策
采用SLA 0.05mm层厚高精度打印原型,800#→2000#打磨抛光至镜面。基于SLA原型制作2套硅胶模具(交替使用,每套寿命20-25件),设计φ8mm浇注口和4个排气槽。类PP聚氨酯树脂真空浇注,真空度-0.09MPa,固化温度60°C,固化时间2小时。脱模后800#打磨,哑光黑喷涂(底漆+面漆,膜厚25-30μm),LOGO丝印(精度±0.1mm)。全检外观,抽检尺寸(每5套抽1套)。
PROCESS · 工艺选择
真空复模适合50套小批量,成本仅为开模注塑的30%;类PP树脂性能接近真实PP,适合可靠性测试;SLA原型表面质量好,硅胶模具复制精度高;喷涂丝印可达到与注塑一致的外观;10天可交付。
MATERIAL · 材料选择
类PP树脂硬度、韧性、耐温性接近真实PP塑料,适合可穿戴设备可靠性测试;表面喷涂附着力好,可达到与注塑一致的外观;真空浇注工艺成熟,尺寸稳定。
QUALITY · 质量检测
RESULT · 工程结果(待核验)
交付产品展示
从需求到交付的全流程
SLA原型
0.05mm层厚高精度打印原型,打磨抛光
硅胶模具
基于SLA原型制作硅胶模具,设计浇注口和排气
真空复模
类PP树脂真空浇注,50套小批量生产
表面处理
哑光喷涂+LOGO丝印,外观与注塑一致
质检交付
全检外观和尺寸,包装交付
技术规格
| 制造工艺 | SLA+真空复模+喷涂 |
| 核心材料 | 类PP聚氨酯树脂 |
| 交付数量 | 50套 |
| 制造周期 | 10个工作日 |
| 最小壁厚 | 0.8mm |
| 表面处理 | 哑光喷涂+丝印 |
质量控制
| 尺寸精度 | ±0.15mm |
| 外观 | 与注塑产品无异 |
| 丝印精度 | ±0.1mm |
| 检测方式 | 全检外观+抽检尺寸 |
| 良率 | 98.5% |
量产良率98.5%,外观与注塑无异
页面用于说明工程评审、工艺验证与制造流程;实际结果以项目合同、质量报告和客户验收记录为准。